7 Bước Chuẩn Bị Bề Mặt Kim Loại Trước Sơn Tĩnh Điện Tại Nghệ An
Th8
Bấm vào nút bên dưới để chọn công cụ AI tủ động tóm tắt chi tiết bài viết này:
Vì sao chuẩn bị bề mặt quyết định chất lượng sơn tĩnh điện?
Sơn tĩnh điện không chỉ là thao tác đưa sản phẩm vào buồng phun rồi sấy khô. Muốn lớp bột sơn bám chắc, bề mặt kim loại cần sạch dầu, sạch rỉ, có độ nhám phù hợp và không còn hóa chất dư. Nếu bỏ qua khâu này, màng sơn có thể vẫn lên màu đẹp ban đầu nhưng sau một thời gian sẽ xuất hiện bong mép, phồng rộp, nổ hạt hoặc rỉ chân kim.
Đối với các sản phẩm dùng trong nhà xưởng, công trình dân dụng, lan can, tủ điện, khung kệ, cổng hàng rào, yêu cầu này càng quan trọng. Môi trường Nghệ An có mùa nồm ẩm, nắng nóng mạnh, khu vực ven biển chịu hơi muối nên kim loại dễ oxy hóa nhanh hơn. Việc xử lý bề mặt kim loại trước khi sơn tĩnh điện vì thế cần được kiểm soát kỹ từ khâu nhận phôi đến trước khi đưa vào lò sấy.
Các tiêu chuẩn về bảo vệ chống ăn mòn như ISO 12944 thường nhấn mạnh vai trò của mức độ làm sạch, tạo nhám và kiểm soát môi trường trước khi sơn. Dù mỗi xưởng có dây chuyền khác nhau, nguyên tắc chung vẫn là: bề mặt càng ổn định, lớp sơn càng bền, màu sắc càng đồng đều và chi phí bảo trì càng thấp.
Các loại kim loại thường cần xử lý trước khi sơn
Không phải kim loại nào cũng chuẩn bị theo cùng một cách. Thép, nhôm, inox hay gang có đặc điểm bề mặt khác nhau, vì vậy phương pháp làm sạch và hóa chất xử lý cũng cần điều chỉnh phù hợp. Đây là điểm nhiều xưởng nhỏ thường bỏ qua, dẫn đến cùng một quy trình nhưng sản phẩm này bám sơn tốt, sản phẩm khác lại bong lớp phủ.
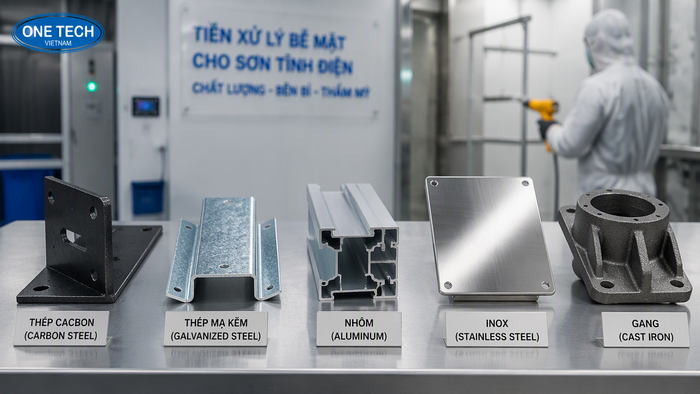
Hiểu đúng vật liệu đầu vào giúp doanh nghiệp chọn được cách chuẩn bị bề mặt kim loại trước khi sơn tĩnh điện phù hợp, tránh dùng một công thức cho mọi sản phẩm. Sau khi phân loại vật liệu, bước tiếp theo là đi vào quy trình xử lý cụ thể.
Quy trình chuẩn bị bề mặt kim loại trước khi sơn tĩnh điện
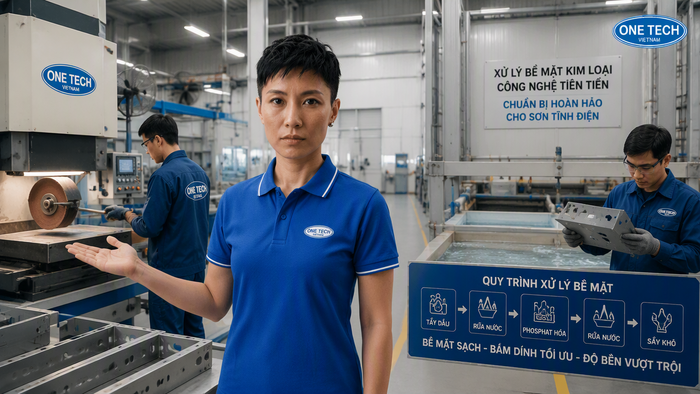
Một quy trình sơn tĩnh điện kim loại đạt chất lượng thường bắt đầu bằng kiểm tra phôi, sau đó làm sạch, xử lý rỉ, tạo nhám, chuyển hóa bề mặt, rửa và sấy khô. Tùy dây chuyền thủ công, bán tự động hay tự động, thứ tự có thể được tinh chỉnh, nhưng không nên cắt bỏ các công đoạn cốt lõi.
Kiểm tra và phân loại bề mặt đầu vào
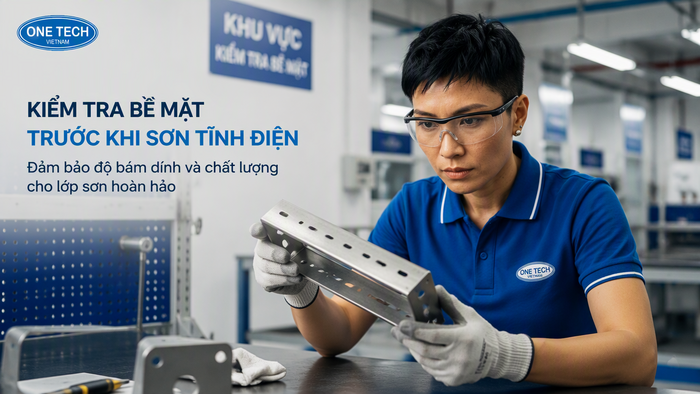
Trước khi xử lý, cần quan sát tình trạng phôi: có dầu mỡ hay không, mức độ rỉ nhẹ hay rỉ nặng, có vảy hàn, cạnh sắc, bavia, lỗ khí hoặc vùng biến dạng không. Với thép mới gia công, dầu cắt gọt và bụi mài thường là vấn đề chính. Với thép để ngoài trời tại Nghệ An, rỉ đỏ và hơi ẩm bám trên bề mặt lại đáng lo hơn.
Việc phân loại giúp xưởng quyết định nên tẩy dầu trước, phun bi, mài cơ học hay tẩy rỉ hóa học. Nếu sản phẩm có mối hàn, nên làm sạch xỉ hàn và bo nhẹ cạnh sắc để bột sơn phủ đều, hạn chế bong ở mép.
Tẩy dầu mỡ và bụi bẩn
Dầu mỡ là nguyên nhân âm thầm gây lỗi bám sơn. Chỉ một lớp dầu rất mỏng cũng có thể làm bột sơn không tiếp xúc tốt với nền kim loại. Trong thực tế, dầu có thể đến từ quá trình cán thép, cắt laser, đột dập, hàn, mài hoặc do tay người vận chuyển chạm vào sản phẩm.
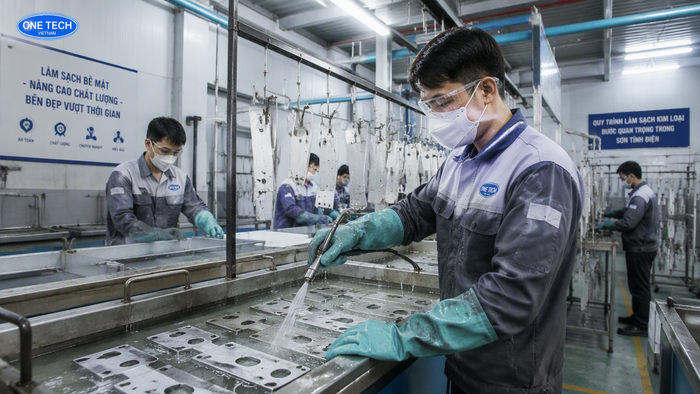
Các phương pháp tẩy dầu thường dùng gồm tẩy bằng dung dịch kiềm, dung môi chuyên dụng, rửa áp lực hoặc kết hợp sóng siêu âm cho chi tiết nhỏ. Sau tẩy dầu, sản phẩm cần được rửa sạch để loại bỏ hóa chất còn bám. Nếu nước rửa không thoát hết ở khe, lỗ, góc gấp, khi sấy có thể tạo vệt ố hoặc làm màng sơn không đều.
Xử lý rỉ sét và lớp oxit
Rỉ sét làm giảm trực tiếp độ bám của lớp sơn. Nếu chỉ phun sơn phủ lên rỉ, lớp rỉ bên dưới vẫn tiếp tục hút ẩm và phá vỡ màng sơn từ trong ra ngoài. Với thép carbon, có thể xử lý rỉ sét kim loại bằng mài cơ học, phun cát, phun bi hoặc dùng dung dịch tẩy rỉ phù hợp.
Trường hợp rỉ nhẹ, bàn chải thép, giấy nhám, máy mài cầm tay có thể đáp ứng. Với sản phẩm lớn, nhiều mảng rỉ dày, phương án cơ học mạnh hơn sẽ cho bề mặt đồng đều và sạch sâu hơn. Sau khi tẩy rỉ bằng hóa chất, cần rửa nước kỹ để tránh axit dư ảnh hưởng đến bước photphat hóa hoặc làm rỉ trở lại.
Mài, làm phẳng và tạo độ nhám
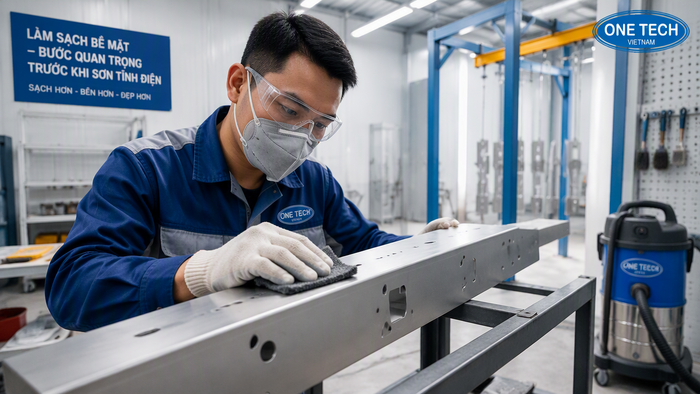
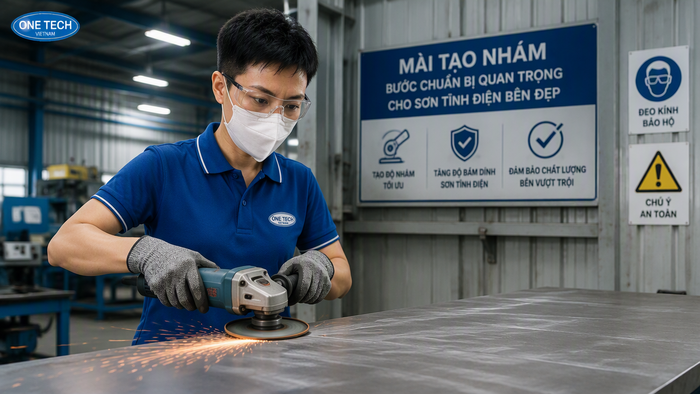
Bề mặt quá nhẵn khiến lớp sơn khó bám chắc, trong khi bề mặt quá gồ ghề lại làm màng sơn không đều và tốn bột. Vì vậy, tạo nhám là bước cân bằng giữa độ bám và độ thẩm mỹ. Với nhiều sản phẩm thép trước khi sơn, xưởng thường dùng giấy nhám, đá mài, máy mài công nghiệp hoặc phun bi để tạo bề mặt có độ nhám ổn định.
Các cạnh sắc, bavia và vảy hàn nên được xử lý trước khi phun sơn. Đây là các vị trí dễ bị mỏng sơn do hiệu ứng cạnh, sau đó nhanh chóng rỉ hoặc bong. Với chi tiết có mặt phẳng lớn, có thể dùng máy mài sàn công nghiệp hoặc thiết bị mài bề mặt phù hợp nếu kết cấu cho phép, nhưng cần tránh làm nóng kim loại quá mức.
Định hình và photphat hóa bề mặt
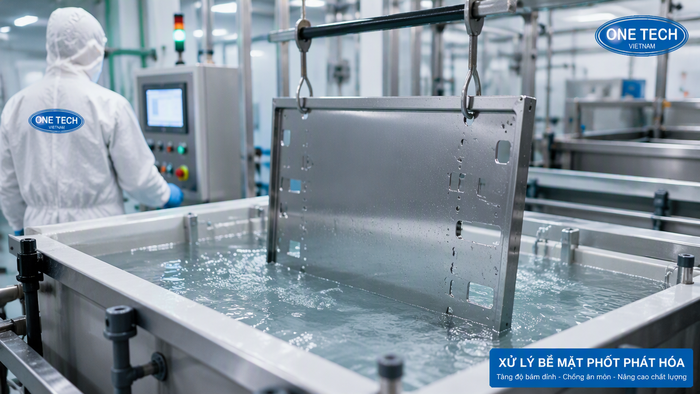
Sau khi làm sạch, nhiều dây chuyền sẽ dùng bước định hình để bề mặt chuẩn bị tốt hơn cho quá trình tạo màng photphat. Lớp photphat giúp tăng khả năng bám dính cho bột sơn, đồng thời hỗ trợ chống rỉ trong khoảng thời gian chờ phun. Với thép, photphat kẽm hoặc photphat sắt thường được lựa chọn tùy yêu cầu kỹ thuật và chi phí.
Với nhôm hoặc kim loại đặc thù, không nên tùy tiện dùng cùng một hóa chất như thép. Cần xem xét hướng dẫn kỹ thuật của nhà cung cấp hóa chất và điều kiện vận hành thực tế. Quan trọng nhất là kiểm soát nồng độ, nhiệt độ, thời gian ngâm hoặc phun, vì sai lệch nhỏ cũng có thể làm lớp chuyển hóa không đều.
Rửa sạch, sấy khô và kiểm tra trước khi phun
Sau các bước hóa chất, rửa sạch là công đoạn không được làm qua loa. Hóa chất dư, muối hòa tan hoặc nước đọng trong khe hẹp đều có thể gây phồng rộp sau khi sấy sơn. Nước rửa cần được thay hoặc kiểm soát định kỳ để không đưa tạp chất ngược trở lại bề mặt sản phẩm.
Trước khi phun, bề mặt phải khô hoàn toàn, không còn vết tay, bụi mài, sợi vải lau hoặc hơi ẩm. Có thể dùng lò sấy, khí nén khô hoặc buồng sấy chuyên dụng. Với điều kiện ẩm tại Nghệ An, khoảng thời gian từ lúc sấy khô đến lúc phun sơn nên được rút ngắn, tránh để sản phẩm chờ quá lâu ngoài môi trường.
Lưu ý riêng khi chuẩn bị bề mặt kim loại tại Nghệ An
Nghệ An có đặc điểm khí hậu và địa hình ảnh hưởng khá rõ đến quá trình chuẩn bị bề mặt. Khu vực thành phố Vinh, các cụm công nghiệp, vùng ven biển Cửa Lò, Hoàng Mai hoặc các nhà xưởng gần đường vận chuyển lớn thường có bụi, hơi ẩm và hơi muối khác nhau. Những yếu tố này không thể nhìn thấy ngay bằng mắt nhưng lại tác động mạnh đến độ bền màng sơn.
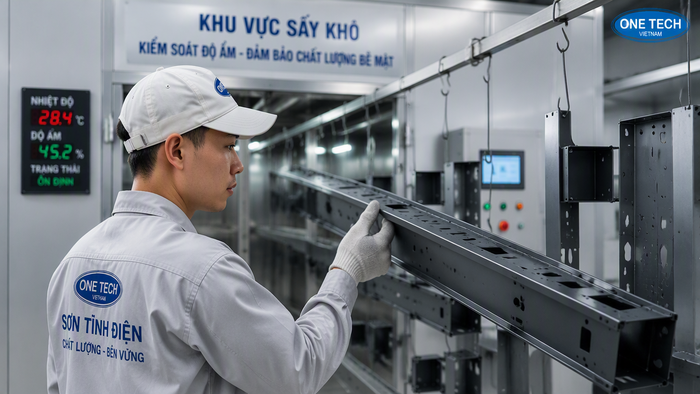
Đối với doanh nghiệp đang mở rộng sản xuất theo làn sóng đầu tư hạ tầng công nghiệp tại Nghệ An, chuẩn hóa quy trình từ đầu giúp hạn chế phụ thuộc vào kinh nghiệm cá nhân. Khi có checklist rõ ràng, chất lượng sơn ổn định hơn dù đơn hàng tăng nhanh hoặc thay đổi nhân sự vận hành.
Thiết bị và vật tư nên có trong khâu xử lý bề mặt
Không phải xưởng nào cũng cần đầu tư dây chuyền tự động ngay từ đầu. Tuy nhiên, để thực hiện đúng cách chuẩn bị bề mặt kim loại trước khi sơn tĩnh điện, tối thiểu cần có nhóm thiết bị làm sạch, nhóm tạo nhám, nhóm xử lý hóa chất và nhóm kiểm tra. Chọn thiết bị phù hợp với sản lượng sẽ hiệu quả hơn mua quá lớn nhưng không khai thác hết.
| Nhóm thiết bị | Công dụng chính | Lưu ý khi sử dụng |
|---|---|---|
| Máy mài, giấy nhám, bàn chải thép | Loại bỏ bavia, vảy hàn, rỉ nhẹ, tạo nhám cục bộ | Không mài quá sâu làm biến dạng chi tiết |
| Máy phun bi hoặc phun cát | Làm sạch rỉ và tạo nhám đồng đều cho thép | Cần kiểm soát bụi, hạt phun và an toàn lao động |
| Bể tẩy dầu, bể tẩy rỉ, bể photphat | Xử lý hóa chất trước khi sơn | Theo dõi nồng độ, nhiệt độ, thời gian và chất lượng nước |
| Lò sấy hoặc buồng sấy | Làm khô sản phẩm sau rửa | Đảm bảo khô trong khe, lỗ, mối ghép |
| Thiết bị đo độ ẩm, pH, độ nhám | Kiểm tra bề mặt trước khi phun | Nên hiệu chuẩn và ghi nhận kết quả định kỳ |
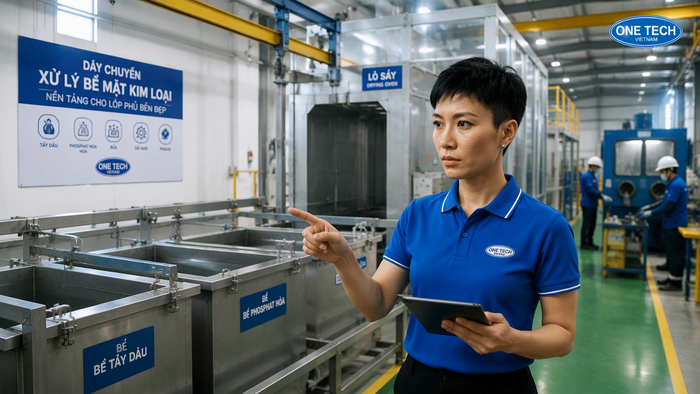
Ngoài thiết bị, vật tư tiêu hao như hóa chất tẩy dầu, hóa chất tẩy rỉ, dung dịch photphat, khăn lau sạch, khí nén khô và bao tay cũng cần được quản lý. Một chi tiết đã xử lý sạch nhưng bị cầm bằng tay dính dầu vẫn có thể phát sinh lỗi bám sơn.
Các lỗi thường gặp khi xử lý bề mặt và cách phòng tránh
Khi sản phẩm sơn tĩnh điện bị lỗi, nhiều người chỉ kiểm tra súng phun, bột sơn hoặc nhiệt độ lò. Thực tế, phần lớn lỗi lại bắt nguồn từ bề mặt kim loại chưa đạt. Nhận diện đúng nguyên nhân giúp xưởng khắc phục nhanh hơn và tránh lặp lại trên các đơn hàng sau.
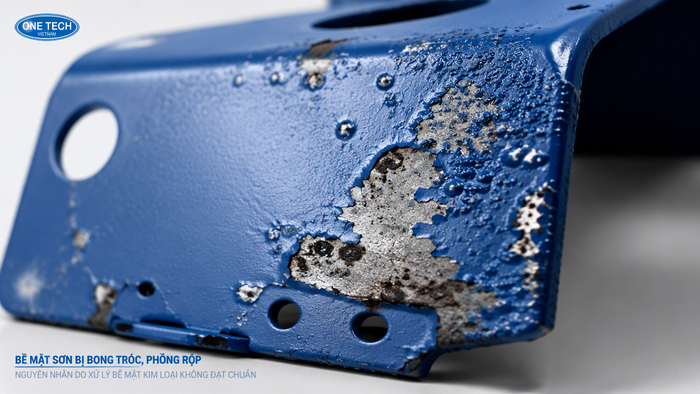
Cách phòng tránh hiệu quả nhất là lập checklist kiểm tra trước khi phun. Với mỗi lô hàng, nên có người chịu trách nhiệm xác nhận tình trạng sạch dầu, sạch rỉ, khô bề mặt và không dính bụi. Đây là bước đơn giản nhưng giúp giảm nhiều chi phí sửa lỗi.
Câu hỏi thường gặp về chuẩn bị bề mặt trước sơn tĩnh điện
OneTech hỗ trợ xử lý và sơn tĩnh điện kim loại tại Nghệ An
Cách chuẩn bị bề mặt kim loại trước khi sơn tĩnh điện không nên làm theo cảm tính. Một quy trình đúng cần bắt đầu từ phân loại vật liệu, kiểm tra dầu rỉ, làm sạch, tạo nhám, xử lý hóa chất, sấy khô và kiểm tra trước khi phun. Khi từng bước được kiểm soát, lớp sơn sẽ bám chắc hơn, màu sắc đồng đều hơn và sản phẩm chịu môi trường sử dụng tốt hơn.
Với các doanh nghiệp cơ khí, nhà thầu và chủ xưởng tại Nghệ An, việc chọn đơn vị có kinh nghiệm xử lý bề mặt và vận hành sơn tĩnh điện giúp tiết kiệm nhiều thời gian thử sai. OneTech Group tập trung vào quy trình rõ ràng, kiểm tra kỹ phôi đầu vào và tư vấn phương án phù hợp với từng loại kim loại, từng mục đích sử dụng.
Nếu quý khách cần tư vấn về xử lý bề mặt kim loại, gia công sơn tĩnh điện hoặc kiểm tra lỗi bong tróc, phồng rộp trên sản phẩm hiện có, hãy liên hệ Sơn tĩnh điện Nghệ An trực thuộc OneTech Group để được hỗ trợ chi tiết. Hotline: 📞 0985021077.